真空包裝機器製程驗收與材料極限
真空包裝機器 從材料特性、封口極限到拉力與接觸電阻,整理真空及液體包裝設備的製程驗收方法與品保判讀重點。
- 真空包裝機器
- 液體定量充填機
- 液體包裝機
- 真空包裝機
- 液體灌裝機
包裝設備驗收若只看能否開機與成品外觀,往往忽略材料已接近極限時的失效風險。從包材耐熱、液體特性,到絕緣支撐拉力、接觸電阻與連續運轉數據,都應在同一套紀錄中判讀,才能把設備能力轉化為可追溯的品保標準。先整理需求與限制,再逐項確認流程和驗收條件。
■ 先判讀材料與失效風險
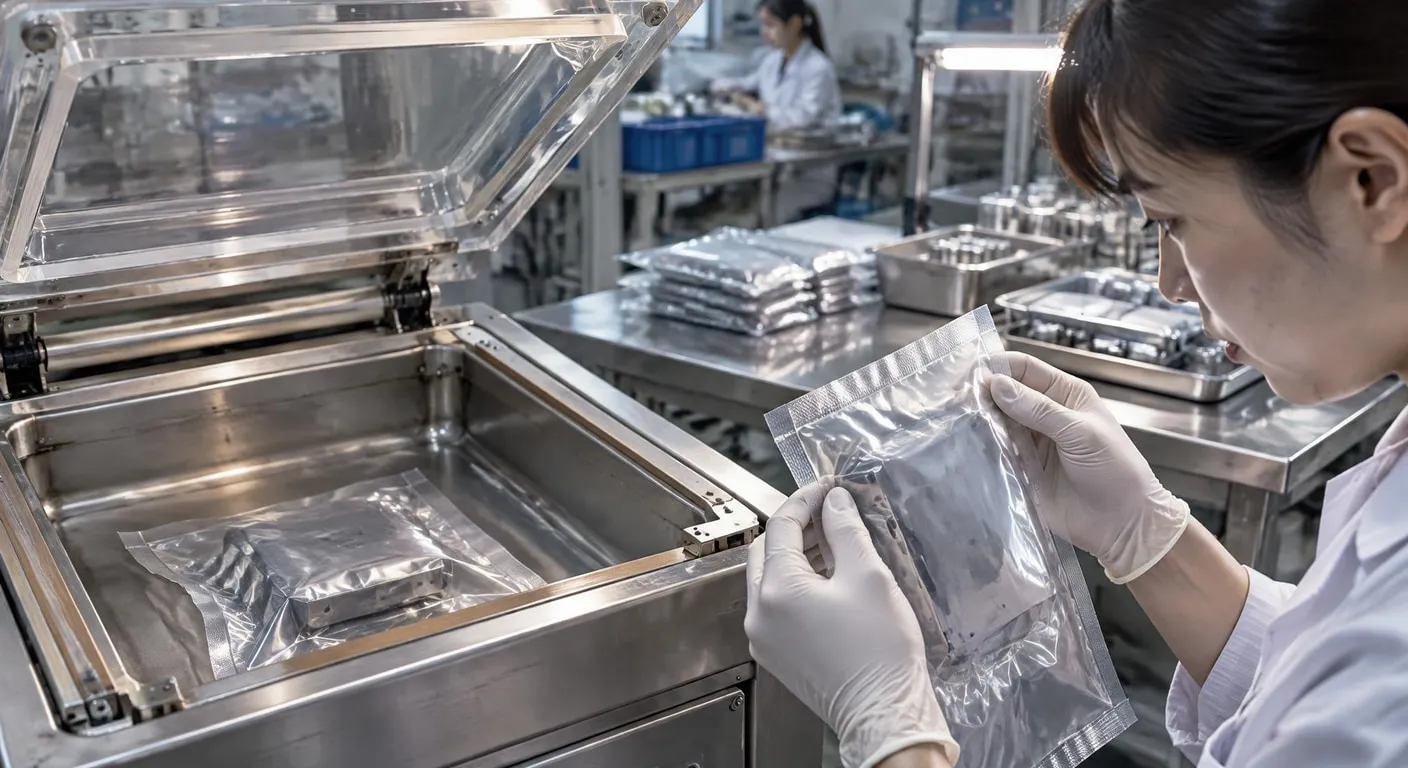
真空包裝機器的驗收應先對照包材厚度、膜層結構與熱封窗口,再觀察抽氣後封口是否有皺褶、滲漏或局部過熱。材料若偏薄,拉伸後可能留下微裂;材料若耐熱不足,封口強度會隨溫度與停留時間改變。因此要把包材批次、抽氣時間、封口溫度與外觀缺陷一併記錄,才能分辨設備設定問題或材料極限。
真空包裝機不應只以真空度數字判定合格,還要檢查腔體密封、封口壓合、支撐件絕緣與連續循環後的穩定性。若設備在空載時正常,裝入實際包材後卻出現漏氣或封邊偏移,代表驗收條件不足。判斷時可依產品重量、包材回彈與封口寬度設計抽樣,並將失效位置標示在紀錄上。
材料先行:
先確認包材厚度、熱封溫度與耐化學性,再設定抽樣數量;材料若已接近極限,單看外觀合格仍不足以代表長期穩定。數據留痕:
拉力、接觸電阻與絕緣狀態應分開記錄,並標示測試位置、條件與儀器,避免不同批次數據無法追溯。連續驗證:
驗收不只看設備能否運轉,也要確認連續測試後的封口、充填量與安全防護仍符合品保規範。先確認需求與限制,再逐項核對材料、流程與驗收條件。
■ 建立可追溯的測試流程
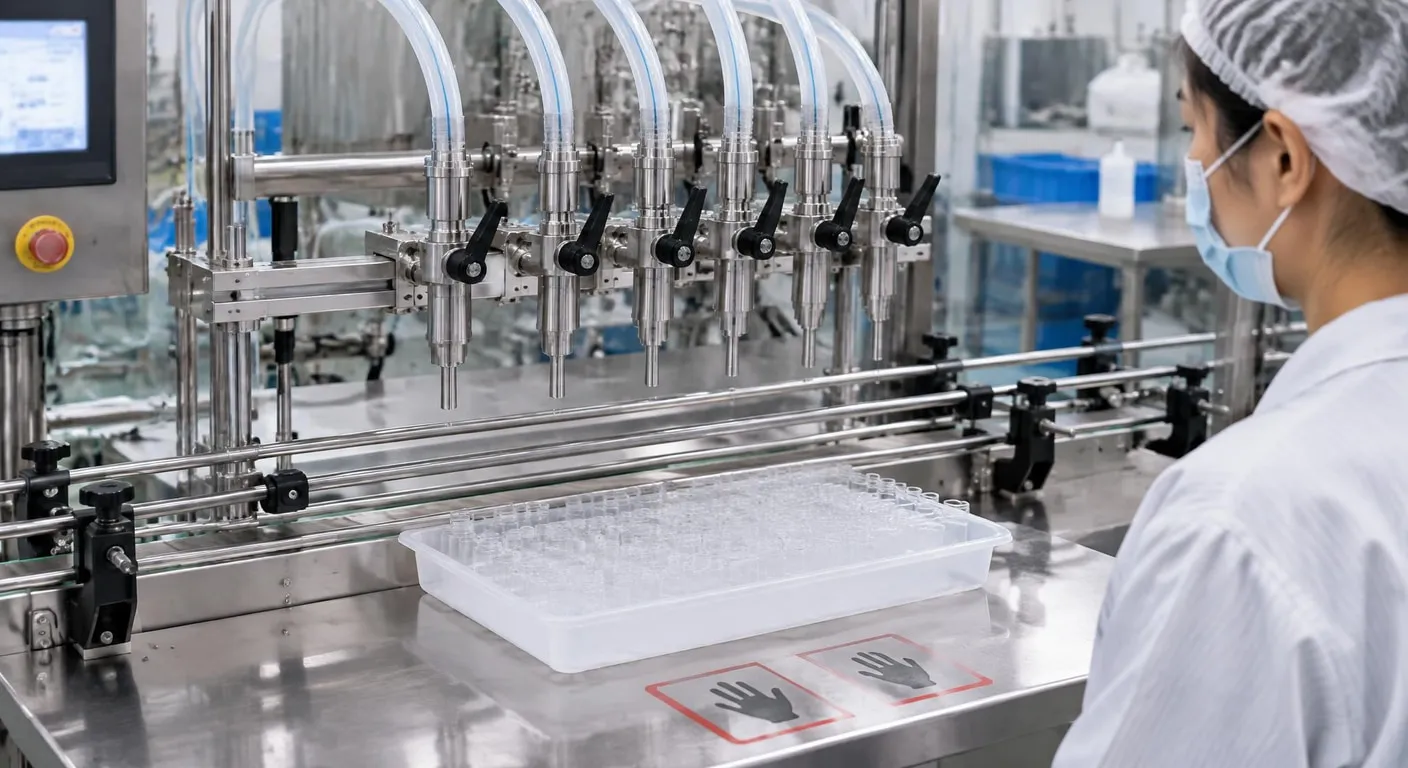
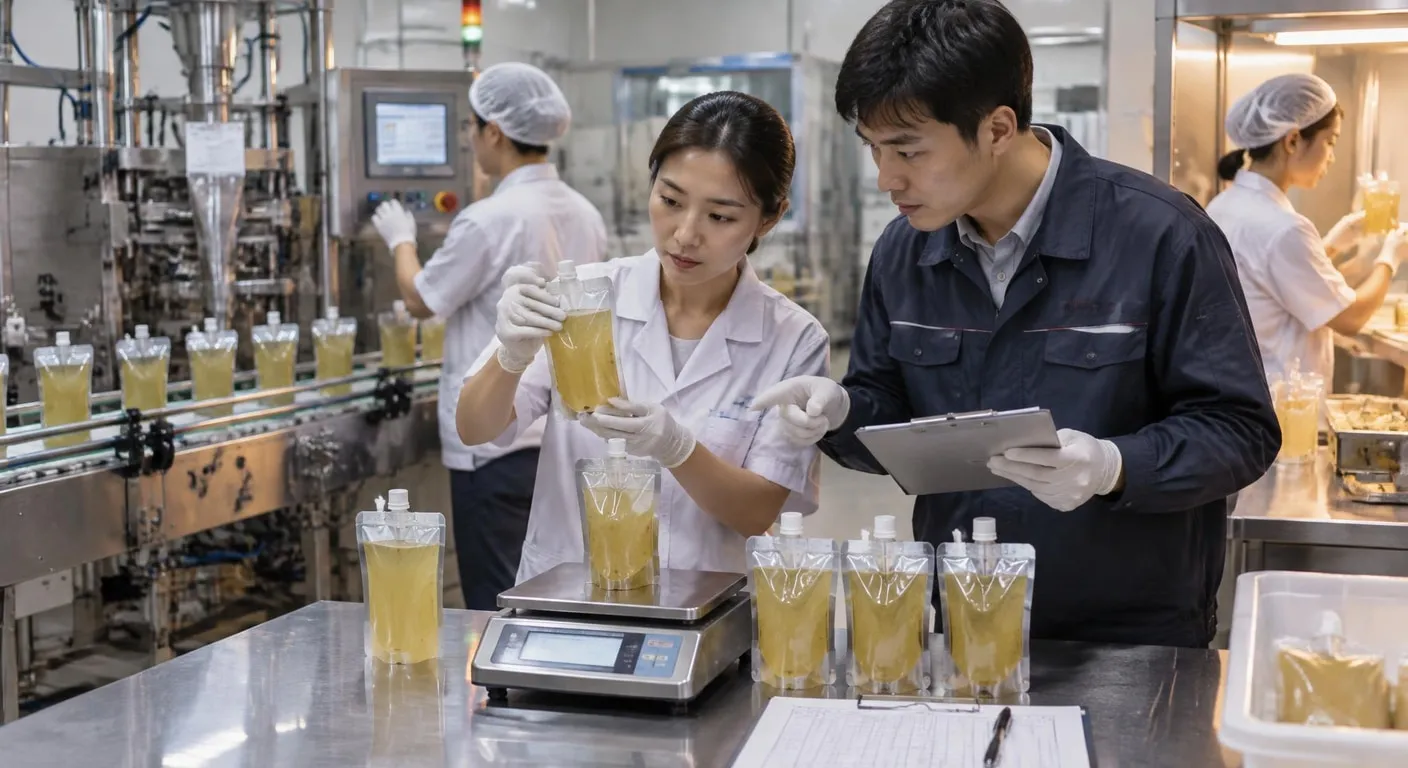
液體灌裝機的測試應先以實際液體或具相近黏度的介質確認供料、閥件與管路反應,再逐步調整灌裝時間、壓力與節拍。每一輪應量測多個樣本,記錄平均值、離散程度及滴漏狀況;若液體含泡沫或顆粒,也要觀察停機後重新啟動是否造成首件偏差,避免只用理想條件驗收。
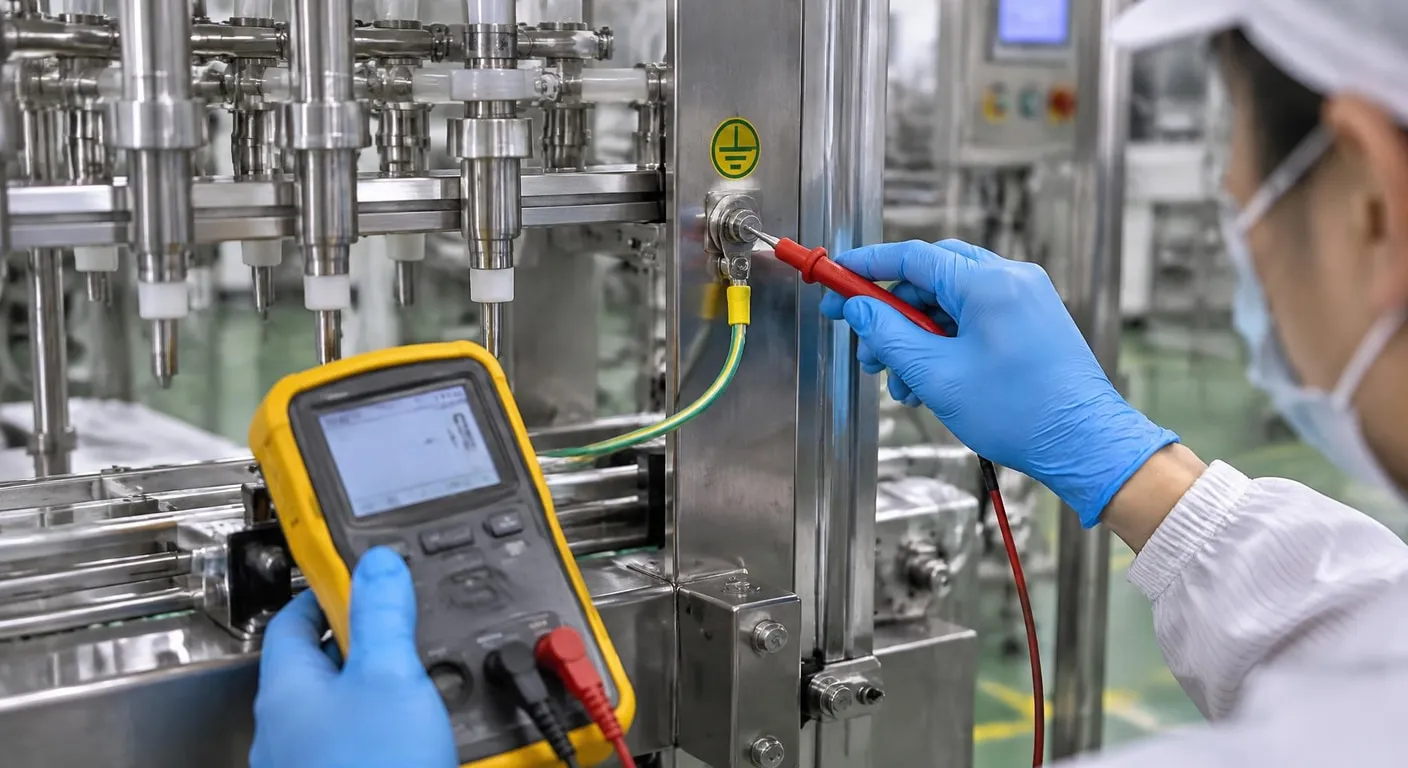
液體定量充填機則要把接觸電阻、接地連續性與絕緣支撐拉力分開測量,並記錄測試位置、儀器與環境條件。拉力測試應確認支撐件在規定方向受力後沒有鬆脫、裂紋或位移,電阻測試則須避免探棒接觸不良造成假讀值。完成電氣檢核後,再進行連續充填與封口測試,將安全與製程數據交叉比對。
■ 設備比較與取捨
選擇液體包裝機時,不能只比較速度或機身配置,還要看液體黏度、泡沫、顆粒與包材熱封窗口是否匹配,參與者可依需求檢核。高速度可能放大充填波動與封口污染,較保守的節拍則有利於穩定抽樣與追蹤。比較時應把真空能力、充填精度、清潔可達性、電氣安全與後續檢測成本放在同一張驗收表中,依產品風險取捨。
| 驗收判讀 |
|---|
| 材料驗收看厚度、膜層與熱封窗口;機械驗收看抽氣、壓合與漏氣;電氣驗收看絕緣支撐拉力、接地連續性與接觸電阻;最終再以連續批次確認數據是否穩定。 |
| 速度取捨 |
| 高速度有助於產能,但可能放大泡沫、滴漏與封口污染;保守節拍便於抽樣和追蹤,卻需評估產能影響。應依液體特性、包材耐受度與品保要求決定取捨。 |
■ 常見問答 (FAQ)
Q1: 包材特性會如何影響真空與液體包裝設備驗收?
先確認包材厚度、膜層結構、液體黏度與熱封窗口,再設定溫度、壓力及速度。若材料接近極限,應增加連續批次與封口強度抽測,不能只用單次外觀判定。可先整理需求、限制與驗收條件,再依流程逐項比較。
Q2: 絕緣支撐與接觸電阻應如何驗收?
建議將絕緣支撐拉力、接觸電阻、接地連續性與漏電防護分項記錄,並註明測試位置、儀器及環境條件。數值是否合格,仍應依設備規格與品保規範判定。可先整理需求、限制與驗收條件,再依流程逐項比較。
| 若正進行包裝設備驗收,建議先整理包材、液體特性與測試紀錄,再依風險安排拉力、電阻及連續運轉檢核。完成前再逐項核對需求、風險與驗收依據。 |