醬料包裝機故障排除與現場SOP
醬料包裝機 整理醬料與豆漿包裝現場的故障排除SOP,從溫度、張力到封口試包,協助判斷設備異常與復機條件。
- 醬料包裝機
- 豆漿冷卻機
- 立式包裝機
- 自動包裝機
- 真空包裝機推薦
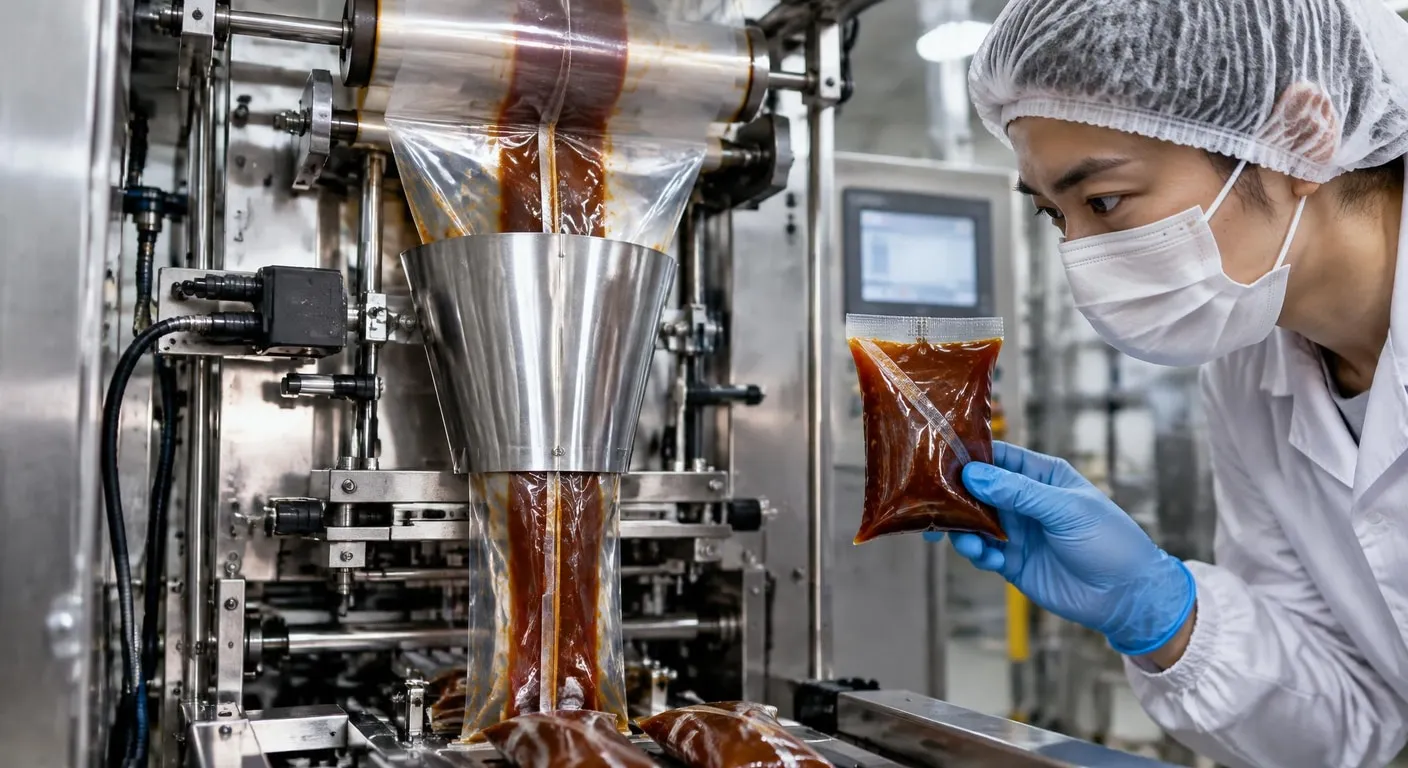
食品充填與包裝現場的不良,往往不是單一零件故障,而是物料、溫度、張力、送料與封口同步失衡。從壓痕偏移、端部變形到拉拔脫落,排障重點在於保留第一個異常證據,依順序隔離變因,再以試包與檢測確認復機條件。以下以現場SOP整理判斷與取捨。
■ 先從不良外觀回推根因
現場判斷醬料包裝機異常時,應先觀察袋口壓痕是否固定出現在同一側,再比對膜材張力與成型器間隙。若壓痕隨袋長位置移動,可能涉及送料同步或光電定位;若只在封口處出現,則要檢查刀面平行、溫度分布與沾料。先保留三至五個連續不良品,才能區分偶發與週期性故障。
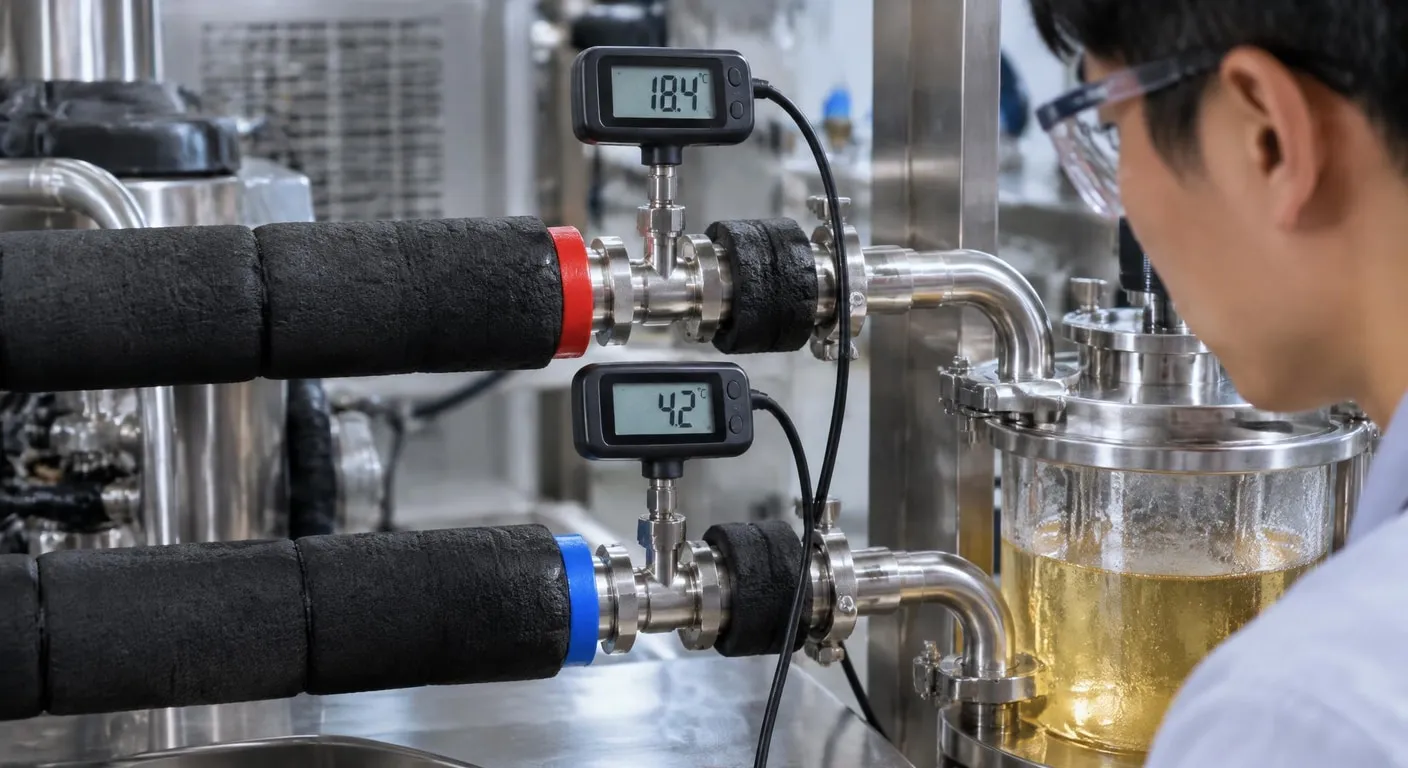
豆漿冷卻機若出現溫度波動,先記錄進出口溫度、流量與停留時間,再檢查感測器固定位置及管路保溫。若入口正常、出口偏高,應排查冷卻介質流量、熱交換面污染及泵浦狀態;若讀值跳動,則優先確認探頭接線與控制器取樣,而非立即改變製程設定。
先固定異常:
先停機、隔離電源並保留不良品,避免持續送料讓壓痕、封口偏移或拉拔脫落擴大,現場才能辨認真正的第一個異常點。數據化排查:
檢查時依序記錄物料批次、溫度、壓力、速度與膜路位置,不要只調高封口溫度或拉緊薄膜,否則可能掩蓋根因。復機要驗證:
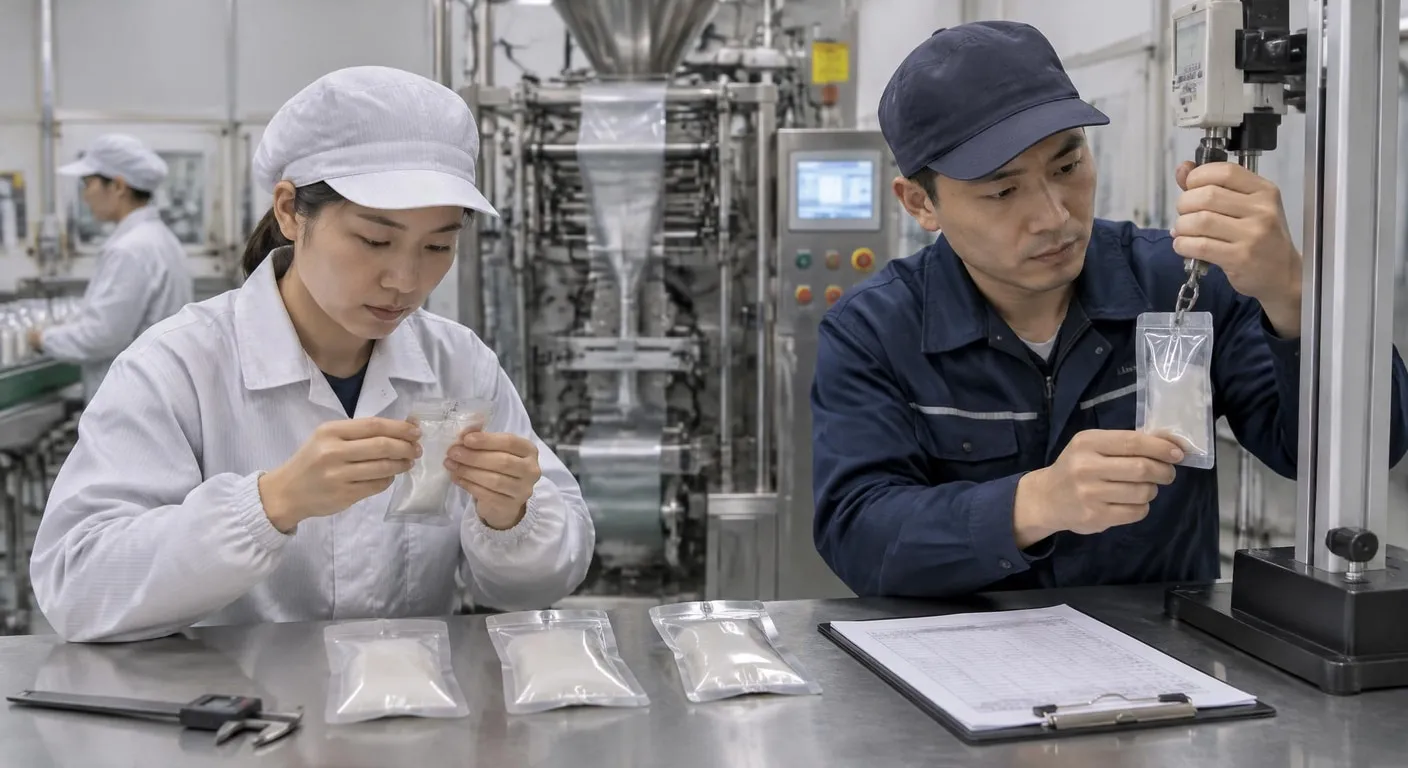
完成調整後,應以連續試包、外觀檢查與拉力測試確認結果;若異常重現,回到上一個可控參數重新比對。
■ 建立可重複的現場SOP
調整自動包裝機前,先停機隔離並拍攝膜路、封口面與導正機構的原始位置,接著一次只改一項參數。依序確認送料長度、光電感測、膜材張力、成型器中心與封口溫壓,並以同批包材連續試包。每次試包都要記錄袋長、封口外觀與拉拔結果,避免多項變更後無法追溯。
使用立式包裝機處理粉體、液體或含顆粒物料時,排障順序應加入落料管、夾料與封口污染檢查,參與者可依需求檢核。先用低速空袋確認膜路,再以少量物料觀察充填落點,最後恢復作業速度;若發生端子變形或封口脫落,應回看夾持平行度、停留時間及物料是否滲入封口區。
■ 設備選型與排障取捨
進行真空包裝機推薦時,不能只看抽氣速度或機型名稱,還要比較產品黏度、包材厚度、封口寬度、清潔難度與異常後的調整便利性。高速設備可能提高產能,卻也放大張力與送料誤差;較易觀察、可細調的結構,反而更適合需要頻繁換規格的現場。
| 試包判斷 |
|---|
| 低速空袋適合確認膜路、感測與袋長;少量物料可觀察落料與污染;連續試包則用於驗證封口、外觀及拉拔強度,三階段不可互相取代。 |
| 異常對照 |
| 壓痕固定偏一側多查成型器、導正與刀面;袋長週期性偏差多查送料同步;拉拔脫落則比對溫度、壓力、停留時間與封口污染,先分類再調參。 |
■ 常見問答 (FAQ)
Q1: 包裝袋封口偏移時,現場應先查什麼?
先停止送料並標記不良品,再確認膜材寬度、導正位置、成型器間隙與封口刀平行度。若只有特定批次發生,還要比對膜厚、摩擦特性與張力,不能只靠提高速度或壓力修正。
Q2: 豆漿冷卻流程溫度不穩怎麼排查?
應先分辨是冷卻不足、輸送停留時間過短,還是進出口溫差造成的局部凝結。記錄豆漿進出溫度、流量與冷卻介質狀態後,再檢查感測器位置及管路是否有堵塞或保溫破損。
| 若現場出現封口不穩、袋型偏移或送料異常,可先整理設備參數與不良樣本,再依本文流程逐項定位,讓後續評估更有效率。 |